切削参数
切削参数标签页在电极刀路的所有策略中共用:无论是主页面(策略文件夹级别)还是子页面(单条刀路级别),界面上都存在"切削参数"标签,内容和逻辑完全一致。该标签页集中管理刀具的转速、进给、行距、步距等核心切削数据,以及自动碰撞检测和刀具夹持设置。
切削参数的数值默认从刀具库自动读取:在工件参数页面选择好刀具库后,软件根据当前策略类型、所用刀具和加工类型,自动匹配刀库中对应的切削参数。日常编程极少需要手动修改;若手动修改后希望恢复刀库值,单击"重读"按钮即可。
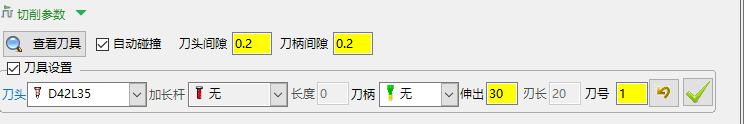
主页面切削参数
主页面指点击策略文件夹时右侧显示的页面,其切削参数包含自动碰撞检测和刀具设置两个部分。
参数表
| 参数 | 说明 | 取值/默认 | 备注 |
|---|---|---|---|
| 自动碰撞 | 勾选后,计算刀路时软件按当前刀具的刀头和夹持形状,自动检测并规避刀具与模型之间的碰撞,同时确保刀柄、刀头与模型保持设定的安全间距,只生成不发生碰撞的刀路部分。 | 勾选/不勾(默认不勾) | 勾选"自动碰撞"后,下方会显示"刀头间隙"和"刀柄间隙"两个输入框,可直接填写数值:刀头间隙是刀具夹持周围的安全区域,刀柄间隙是夹持和刀柄周围的安全区域(不勾选自动碰撞时这两个框隐藏)。启用自动碰撞时,须确保当前刀具在刀具库中已配置了合适的夹持(刀头、加长杆、刀柄);若刀库默认夹持无法满足要求,需同时启用下方的"刀具设置"进行手动配置。 |
| 刀具设置 | 为当前刀路的刀具手动指定刀头、加长杆、刀柄,并设置加长杆伸出刀头的长度、刀具整体伸出长度及切削刃长度。 | 勾选后展开配置区;各项下拉列表选择 | 各配置项说明见下表"刀具设置子参数"。鼠标悬停在刀头或加长杆下拉列表上方时,会自动弹出图片预览,显示当前选项的形状及各节直径,方便快速确认。 |
刀具设置子参数
| 子参数 | 说明 | 取值 | 备注 |
|---|---|---|---|
| 刀头 | 从下拉列表中选择刀具的刀头型号。 | 下拉选择 | 悬停可预览形状和直径信息。 |
| 加长杆 | 从下拉列表中选择加长杆型号。 | 下拉选择 | 悬停可预览形状和直径信息。 |
| 加长杆伸出长度 | 加长杆相对刀头伸出的长度。 | 数值(mm) | 仅在选择了加长杆时有效。 |
| 刀柄 | 从下拉列表中选择刀柄型号。 | 下拉选择 | — |
| 伸出(刀具伸出长度) | 刀具整体的伸出长度,即刀具从夹持末端到刀尖的总长度。 | 数值(mm) | — |
| 刃长(切削刃长度) | 刀具切削刃部分的有效长度。 | 数值(mm) | 当刀具为直柄时,刃长选项不生效。 |
| 刀号 | 指定当前刀路使用的刀具编号,用于后处理生成 NC 程序时的换刀指令。 | 数值 | 非必填,留空时按 0 处理;填入的刀号会写入该刀路,供后处理生成换刀指令时使用。 |
子页面切削参数
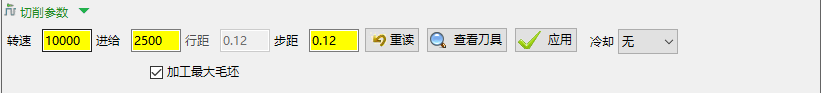
子页面指点击策略文件夹下某条具体刀路后右侧显示的页面,其切削参数包含转速、进给、行距(步距)等刀路级别的切削数值,以及局部进给率设置。
参数表
| 参数 | 说明 | 取值/默认 | 备注 |
|---|---|---|---|
| 转速 | 当前刀路的主轴转速。 | 数值(r/min);默认从刀具库自动读取 | 单击"重读"按钮可将手动修改的值恢复为刀具库中的默认值。 |
| 进给 | 当前刀路的切削进给速度(XY 方向进给)。 | 数值(mm/min);默认从刀具库自动读取 | 同上,重读可恢复默认值。 |
| 行距 | 相邻两条刀路之间的横向间距(适用于平行、浅滩、最佳等高等策略)。部分策略(如等高)没有行距选项。 | 数值(mm);默认从刀具库自动读取 | 浅滩与陡峭区域策略同时具有行距和步距两个选项。 |
| 步距 | 每层刀路在 Z 方向的切削深度(适用于等高类策略)。部分策略(如平行)没有步距选项。 | 数值(mm);默认从刀具库自动读取 | — |
| 重读 | 将当前刀路的转速、进给、行距、步距等全部恢复为刀具库中的对应默认值。 | 按钮操作 | — |
| 查看刀具 | 在 PM 中打开当前刀具的设置界面,方便核查刀具参数。 | 按钮操作 | — |
| 应用 | 将当前界面中已修改的转速、进给等参数立即应用到已计算完成的 PM 刀路中,无需重新计算刀路。 | 按钮操作 | 仅对已计算(已存在于 PM 中)的刀路有效;刀路尚未计算时点击无作用。 |
| 冷却液 | 设置当前刀路的冷却方式。 | 下拉选择:无、标准、液体、雾状、水冷、风冷、经主轴、双冷;默认从刀具库读取 | — |
| 加工最大毛坯 | 勾选后,当刀具的刀柄或夹持在某些区域发生碰撞时,软件自动调整刀尖位置以规避碰撞,同时尽量最大化去除材料量。 | 勾选/不勾 | 与主页面的"自动碰撞"配合使用,适用于深腔或夹持干涉明显的场景。 |
局部进给率
局部进给率允许对刀路中特定区域单独覆盖切削进给速度,分为按边界覆盖和按曲面覆盖两种方式。
| 子参数 | 说明 | 取值 | 备注 |
|---|---|---|---|
| 更新边界内进给率 | 勾选后,对所选边界范围内的刀路部分按指定的进给比率调整进给速度。 | 勾选/不勾;下拉选择边界名称;输入进给比率(%) | 进给比率为百分比,相对当前刀路的切削进给率换算(例如填 50 即该范围内进给降为切削进给的 50%),并非直接填绝对速度。 |
| 更新表面上进给率 | 勾选后,对接触所选曲面(图层)的刀路部分应用指定的绝对进给速度。 | 勾选/不勾;下拉选择曲面级别;输入绝对进给值(mm/min) | "曲面级别"的可选项来自当前专案的模型图层(PM 中的 Level)列表;选定某图层后,该图层上曲面对应的刀路段使用此处填写的绝对进给速度。 |
| 过渡距离 | 在曲面局部进给率生效区域的边缘设置一段渐变过渡距离,避免进给速度突变。 | 数值(mm) | 此过渡距离作用于"更新表面上进给率"的曲面局部进给;边界内进给率按比率整体生效,不使用过渡距离。 |
行距与步距的策略对照
不同策略所支持的行距/步距组合不同,以下为常见策略的说明:
| 策略类型 | 行距 | 步距 |
|---|---|---|
| 等高 | 无 | 有 |
| 平行 | 有 | 无 |
| 最佳等高 | 有 | 无 |
| 浅滩与陡峭 | 有 | 有 |
上表列出常见策略的行距/步距支持情况;其余策略的行距/步距支持情况以界面实际为准。
刀具库与切削参数的关系
电极刀路所调用的刀具库在工件参数页面中选择。根据工件类型和所用机床,可以为不同专案配置不同的刀具库。加载或切换刀路参数时,软件会自动从新刀库中读取切削参数。
切削参数的数据来源:刀具库(由软件按策略类型 + 刀具型号 + 加工类型自动匹配)。如需调整刀库中的默认值,须在"刀具库设置"模块中修改,而非在此页面手动覆盖。
操作步骤
- 在刀路参数列表中单击某个策略文件夹,右侧显示主页面,切换到"切削参数"标签。
- 主页面的切削参数主要用于配置自动碰撞检测:如需启用,勾选"自动碰撞",并确认刀具库中的夹持设置符合实际情况。
- 若刀库默认夹持无法满足加工要求,同时勾选"刀具设置",在刀头/加长杆/刀柄下拉列表中选择合适的配置,并填写相应的伸出长度和刃长。
- 单击具体刀路条目,进入子页面,切换到"切削参数"标签,可查看或手动修改转速、进给、行距、步距等数值。
- 如需将手动修改的值恢复为刀库默认值,单击"重读"按钮。
- 如需在不重新计算的情况下将修改后的进给/转速应用到已计算的刀路,单击"应用"按钮。
提示
- 正常情况下无需手动修改切削参数:将所有刀具及其切削参数在刀具库中配置好,软件会自动调用,极少需要在此页面做修改。
- 重读是安全兜底:手动调整后如不确定效果,随时单击"重读"恢复刀库值,不会破坏已有的其他参数设置。
- 行距/步距与策略类型强相关:为某条刀路调整行距或步距前,先确认该策略是否支持对应的参数,不支持的参数栏会显示为灰色(不可输入)。
- 自动碰撞需要刀具有夹持信息:未在刀库中配置刀头/刀柄的刀具,启用自动碰撞后无法正确计算安全间距。建议在刀具库设置阶段一并完善夹持信息。